


五轴机床被中国人搬上桌面
最近,一台中国团队研发的数控机床在海外众筹平台上火了。 这台叫做 WM-100 的机器上线 Kickstarter 40 分钟,筹款便突破 100 万美元;12 小时后,数字涨到 220 万美元。这台机器并不便宜,想把它带回家,最低也要花费 5899 美元,折合人民币约 4 万元,但高价并没有挡住买家的热情。
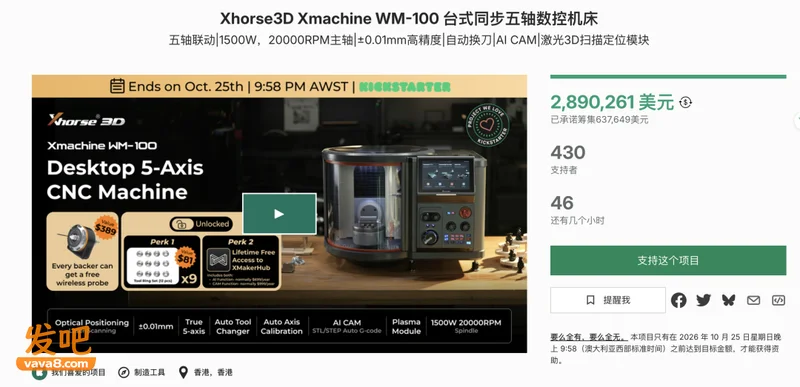
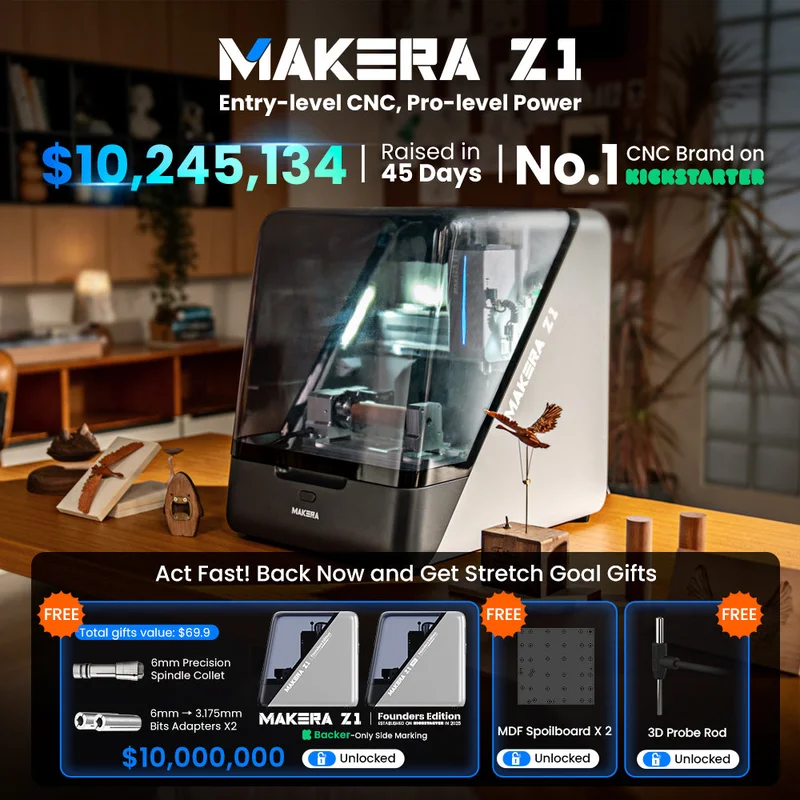
类似的场景在这两年频繁出现。今年夏天,三款来自中国团队的桌面五轴机床先后登上 Kickstarter:深圳无限工坊的 K1、上海 IFMAKER 的 M5,以及上海拓璞数控旗下 TOPFAB 的 TF500。K1 最终筹得超过 3000 万元人民币,M5 众筹约 105 万美元,TF500 上线 12 小时也突破了 150 万美元。 去年,北京团队造物时代推出桌面数控机床 Z1,在 Kickstarter 募得约 1024 万美元。那一年,整个平台只有 7 个项目突破千万美元,其中两个来自桌面数控机床。
数控机床,听起来像是工厂里才会用到的笨重设备,大家花好几万块买它,到底想用来干些啥?
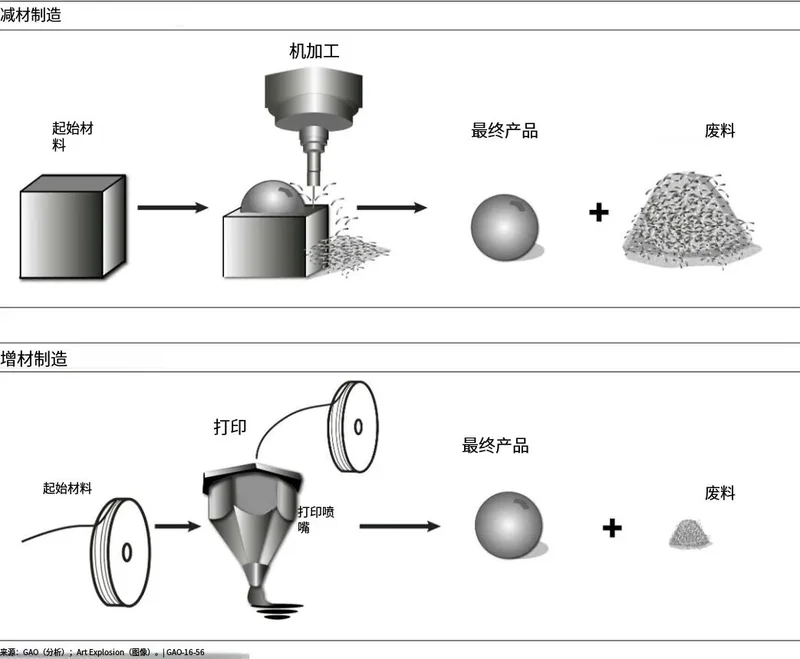
01、一台“桌面玩具”,竟然被出口管制了 咱先把这个工业风浓郁的名词拆开。 数控机床常被叫作 CNC,这是 Computer Numerical Control(计算机数字控制)的缩写。说得简单一点,它是一台听电脑指挥的自动雕刻机:用户把金属、木头或塑料固定进去,电脑规划好路线,刀具便按照坐标移动,一点点削去多余材料。 都是把电脑里的模型变成实物,它的功能和 3D 打印机有点像,但工作原理完全不同。3D 打印机像挤奶油,一层层让材料“长”出来;数控机床更像雕石头,从一整块材料里把零件“挖”出来。
它能用来干的事情很多。我们每天拧的水龙头、抓的门把手,自行车上的脚踏和花鼓,以及机械键盘那块沉甸甸的铝壳,生产时都可能用到数控机床。还有一些复杂场景,比如汽车发动机、人工关节、航空发动机叶片,甚至火箭上的精密零件,也离不开数控机床。 工厂里最常见的数控机床是三轴的,这里的“三轴”,指的是刀具可以沿左右、前后、上下三个方向移动。加工平面、钻孔、开槽,三轴基本够用。可刀具和工件之间的角度不会变化,想加工零件的侧面或背面,工人就得停下机器,把它拆下来翻个身,再重新校准位置。
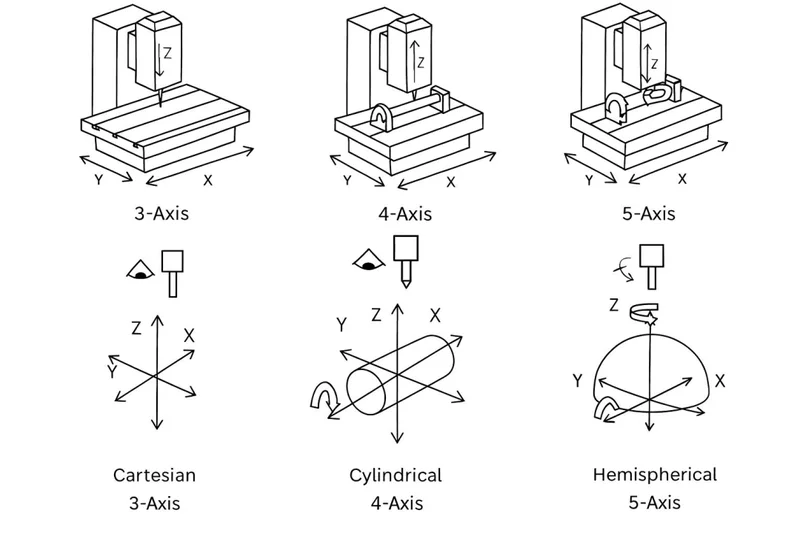
再高端一点的呢,是四轴和五轴。四轴给工件增加了一个旋转方向,像给玉米穿上一根签子,可以边转边切;五轴又增加一个倾斜方向,工件既能转身,也能抬头低头,刀具由此可以从侧面、斜面甚至一些很难够到的角度下刀。 做叶轮、涡轮叶片、人工关节这类浑身都是曲面的零件时,五轴机床不必切一面就停下来翻一次。少翻几次,不仅速度更快,也能减少重新校准带来的误差。 过去,五轴机床主要出现在航空航天、汽车模具、精密医疗器械和军工企业的车间里,用来加工高精度零件。普通工作室很少见到它,一方面是操作难,另一方面是贵。
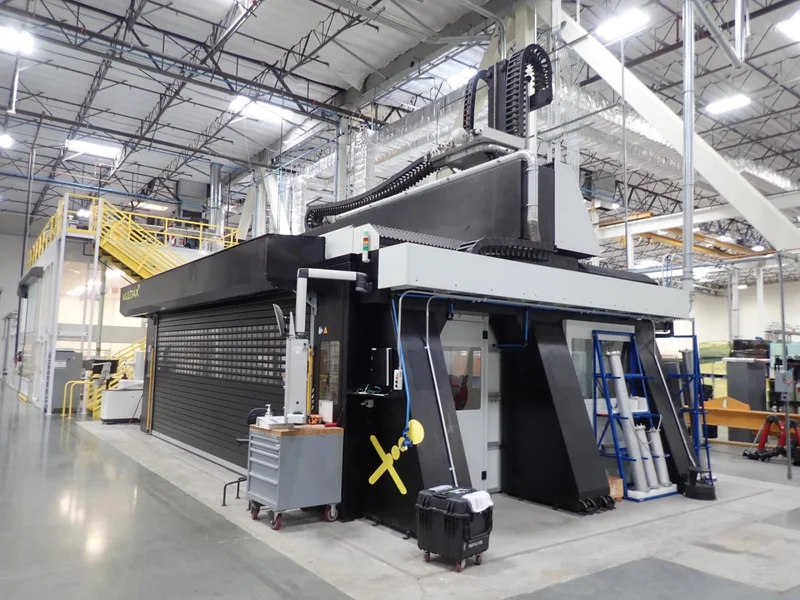
2026 年,南京理工大学采购的一台国产五轴联动加工中心,设备单价为 123 万元;常州一份五轴立式加工中心合同,价格达到 457.3 万元。大型进口设备加上刀具、软件、安装与培训,整套成本还会继续往上走。 这也正是 WM-100 等桌面五轴产品一上线就引起围观的原因。它们把一部分五轴联动加工能力装进了能放进普通工作室的机箱,入门价格也压到了数万元。 你可以把它理解成一间自动化的迷你金工车间。想做机器人关节、手表外壳或者小型叶轮,只要把一块金属固定进去,导入画好的模型,关上舱门,机器就会从不同角度慢慢把它削成需要的形状。
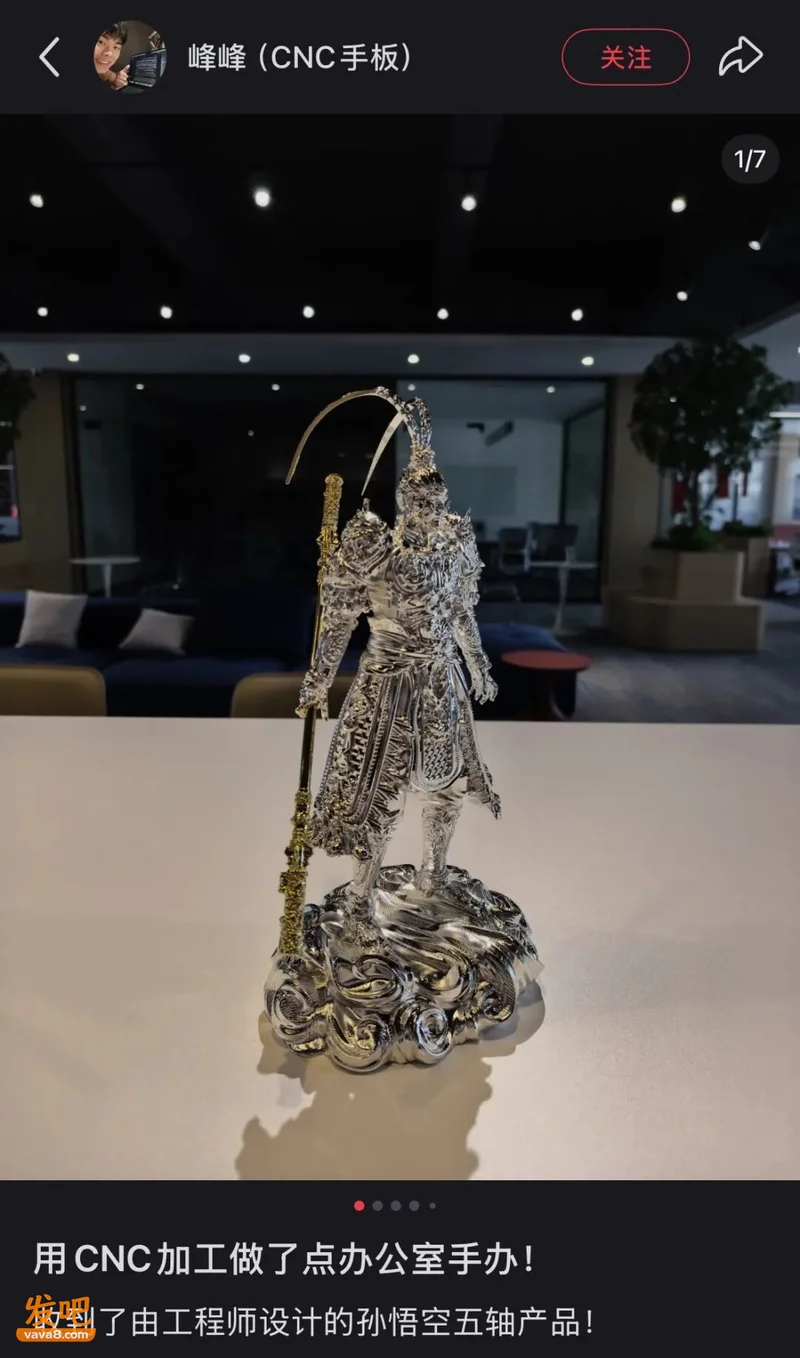
以 WM-100 为例,加工开始前,机器会先扫描材料的位置;加工过程中,它还能在 6 把刀之间自动切换:先用大刀削出轮廓,再换小刀修细节,最后换钻头打孔。过去需要工人一次次停机、换刀、重新校准的位置,如今机器可以连续完成。 所以,对这类机器最感兴趣的,主要是硬件创业团队、机器人公司、大学实验室、创客空间和小型加工工作室。他们平时不需要成百上千个一模一样的零件,需求通常很零碎:机器人团队想试一只新关节,无人机公司要改一个连接件,实验室临时需要一套夹具,设计工作室则要做几个异形外壳。 这些活儿交给大工厂,数量太少,光是询价、排期和沟通就要折腾很久。样件拿回来,发现一个孔位偏了,整套流程还得重新走一遍。有了桌面五轴,工程师上午改图,下午就能试切,装不上再调整尺寸。
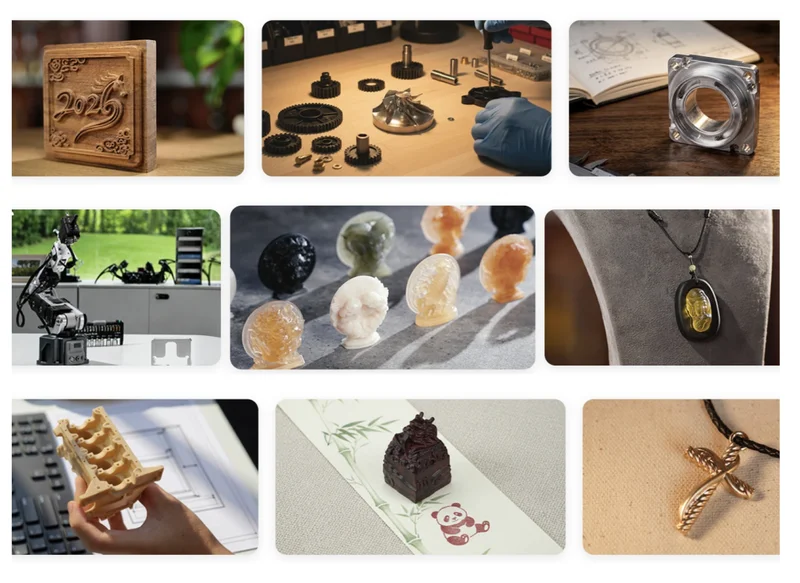
也有很多人买它纯粹是为了自己的爱好。美国有一对机械工程师兄弟,读书时经常用学校的机床做东西,毕业后没了设备,两个人便合伙买下一台桌面五轴机床。他们曾花四五个小时做出一枚钛合金戒指,后来又拿它加工手表外壳、扳手和首饰,相当于把学校里的实验室搬回了家。 国内一名叫“紫薯”的程序员喜欢洞穴潜水,市面上买不到合适的装置配件,他就自己设计。以前,他要把图纸发给工厂,等零件做好后再赶去测试;买下桌面 CNC 以后,在家就能完成加工。后来,他还把做好的配件卖给其他潜水爱好者,一共卖出了 20 多件。 还挺酷的对吧!但海外用户想从中国买到这样一台五轴联动桌面机床,并没有那么容易。
WM-100 项目方发布公告称这轮众筹只向公司、工厂、大学和研究机构开放,并要求购买者提供机构注册信息、机构介绍和最终用途承诺书,普通用户暂时没有资格购买。 原因在于,WM-100 的技术指标落入核供应国集团相关清单所列范围,出口时须按中国两用物项出口管制规定申请许可。出口管制看的是机器能加工什么、精度能做到多高,而不是它占多大地方。所以哪怕体积和价格已经接近消费级产品,它也不能像普通电器一样直接卖到海外。
下不了单的老外很着急,只希望赶快开放个人用户购买,连 6000 刀的价格都觉得“便宜到家了”。
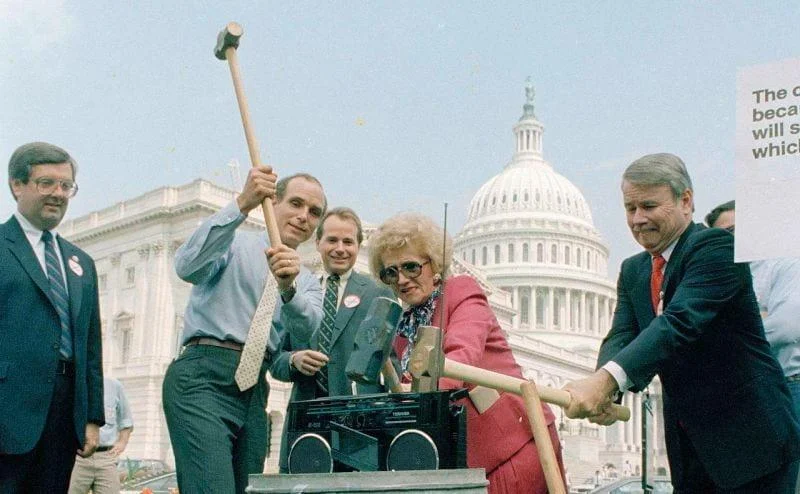
那么,一台只能加工巴掌大小零件的桌面设备,为什么会惊动核相关出口管制? 答案就藏在那五根可以同时运动的轴里。 02、大国重器,怎么缩进一张工作台? 1987 年 7 月,美国国会大厦外,几名议员抡起大锤,当众砸烂了一台东芝收音机。
收音机当然没犯什么错,真正惹恼他们的,是日本东芝旗下的一家机械公司,偷偷卖给苏联的几台数控机床。 区区几台机床,至于闹这么大吗?还真至于。 当时正值冷战,美苏两国在水下展开激烈竞争。美国海军有一个重要优势:苏联的一些潜艇噪声较大,美军可以利用声呐捕捉声音,追踪它们的位置。苏联当然想让自己的潜艇安静一点,而螺旋桨就是需要改进的地方之一。 潜艇航行时,螺旋桨高速旋转,周围可能产生大量微小气泡。这些气泡破裂时会发出噪声,给声呐留下追踪的线索。想降低噪声,就需要改进螺旋桨的设计和制造精度。 麻烦的是,潜艇螺旋桨可不是普通的电风扇叶片。它的直径可能达到数米,叶片又厚又大,表面还有复杂的弯曲和扭转。要从金属材料中精准铣出这样的形状,需要非常厉害的加工设备。
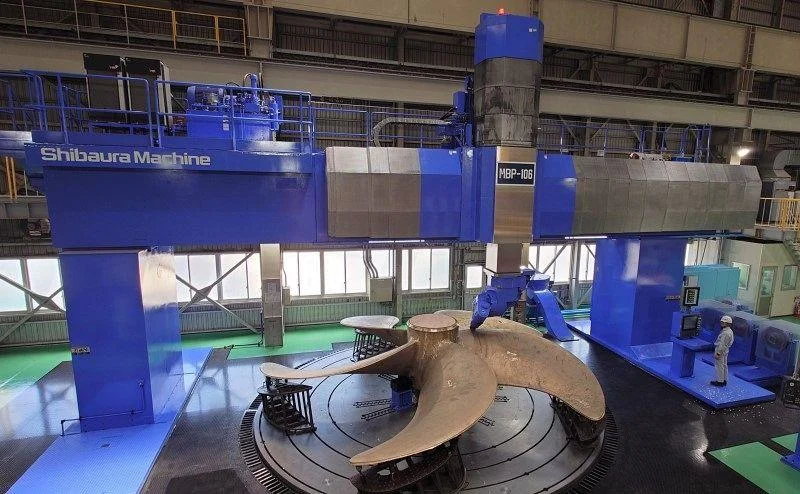
高性能多轴数控机床便是其中的关键。也正因如此,冷战期间,西方国家成立的“巴统”(巴黎统筹委员会)将这类先进设备列入对苏联的禁运范围。 但 1981 年,苏联人还是绕过了这道闸门。他们通过贸易公司找到日本东芝旗下的东芝机械,采购 4 台九轴数控铣床。 九轴,比我们前面讲的五轴还多出好几个可以独立控制的运动轴。这批机器个头也相当惊人,足有两层楼高,重量超过 200 吨,专门用于加工大型螺旋桨。 为了让机器顺利出口,相关人员在申报材料上动了手脚,把先进的多轴设备伪装成技术水平较低的两轴机床。靠着虚假申报,两年间,苏联陆续拿到了 4 台九轴机床,后来又获得了 4 台五轴机床。 这笔生意一度瞒过了出口监管部门,直到 1987 年,事情被美国媒体捅了出来。美国国防部门认为,这批设备可能帮助苏联制造噪声更低的潜艇螺旋桨,让美军越来越难追踪苏联潜艇。 消息传开,美国国会炸了锅。议员们不仅抡锤砸收音机,还呼吁美国消费者抵制东芝产品。参议院甚至以 92 票赞成、5 票反对的压倒性结果,通过了一项针对东芝的贸易制裁提案。
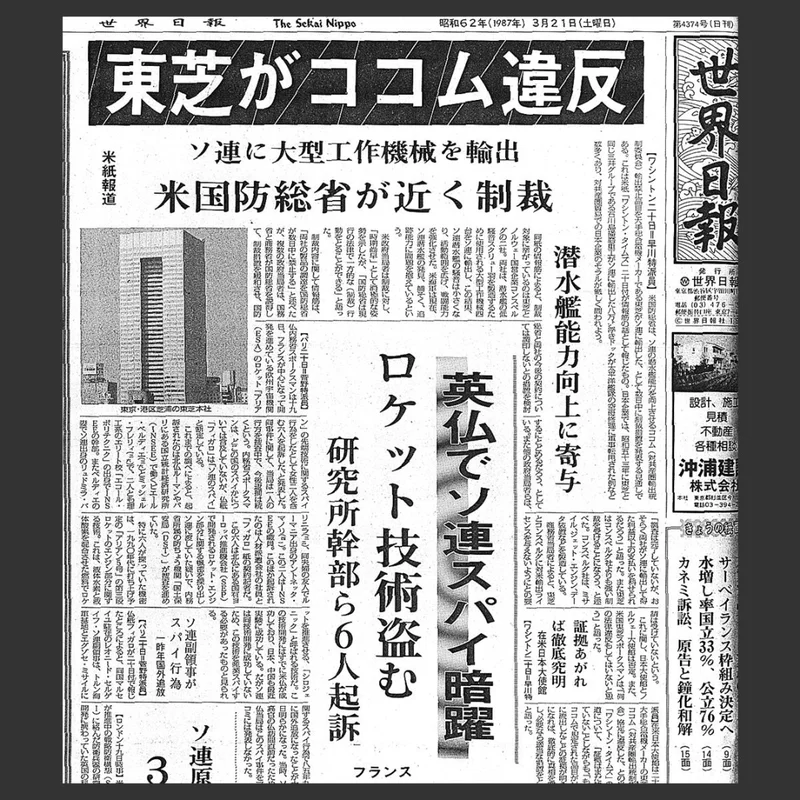
东芝母公司也被拖进了这场风波。为了平息怒火,公司在美国数十家报纸刊登整版道歉广告,董事长和社长双双辞职。时任日本首相中曾根康弘公开谴责这笔交易,还派通产大臣前往华盛顿致歉。 这就是冷战时期著名的“东芝事件”。从美国当年的反应也能看出,高性能数控机床在国防工业中有着怎样的分量。 有意思的是,当年引发如此大风波的,是重达数百吨的工业巨无霸。如今,拥有五轴联动能力的机器,却已经被中国团队缩小到一张工作台上。 他们究竟是怎么做到的? 先说个容易被忽略的事实:五轴机床虽然比三轴只多了两个旋转方向,但制造难度却增加了一大截。 比如加工一个金属叶轮,刀具要伸进两片弯曲叶片之间,一边切削,一边调整角度。 五根轴得配合得恰到好处,稍有偏差,就可能切坏零件,甚至直接撞刀。
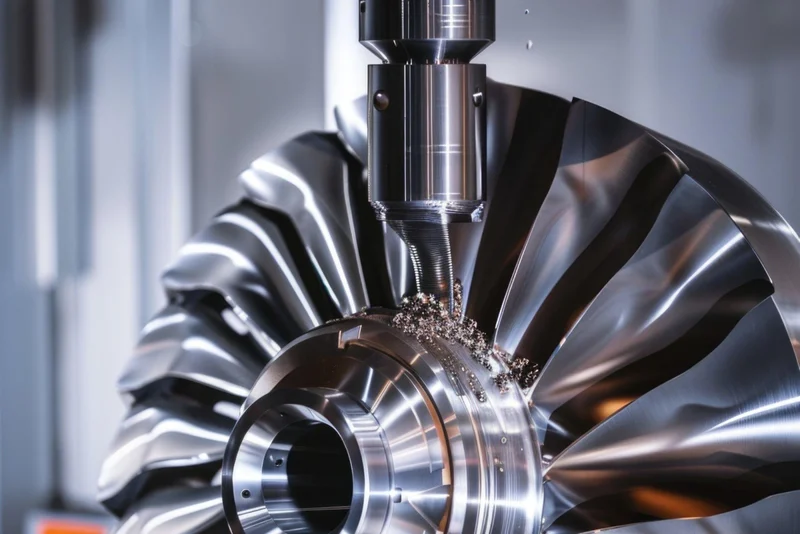
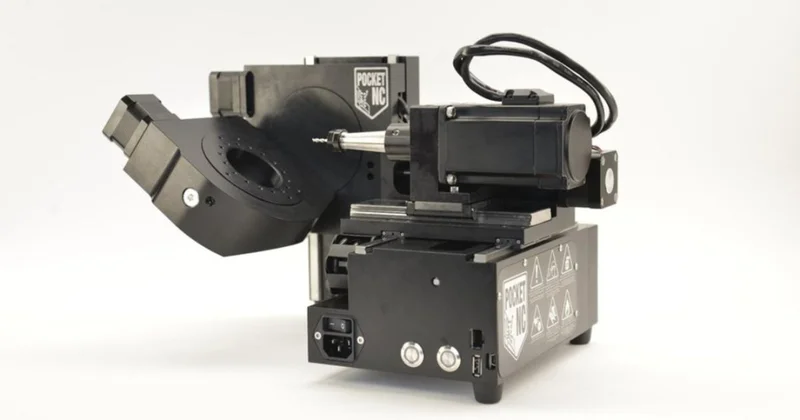
机器还必须足够稳。毕竟是在切金属,刀具高速旋转,机身稍微振动,就可能影响加工精度。过去的工业机床之所以又大又重,厚重的铸铁床身、精密的传动机构,都是为了让它切得更准、更稳。 不过,工程师们很早就开始琢磨:如果只加工几个巴掌大的零件,机床有必要造得那么大吗? 2015 年,美国一对工程师夫妻就研发出了一款名叫 Pocket NC 的桌面五轴机床。 这台机器看起来像个金属小盒子,能够加工铝、黄铜、塑料等材料,众筹价格从 3500 美元起步,最终吸引 280 人支持。
但新的问题出现了 —— 机器是缩小了,操作难度可没跟着缩水。 要加工一个零件,光把三维模型画出来还不够。材料得固定,位置得测量,刀具走哪条路线、从哪个角度切进去,都需要提前规划。中途还可能要停机换刀,重新调整。 本来只是想做个手表外壳,结果得先学一套数控加工技术。对于普通爱好者来说,这道门槛依然不低。 而这几年扎堆入场的中国团队,想解决的正是这些麻烦。这批企业里,有长期跟工业机床打交道的老玩家,也有从大疆等消费硬件公司走出来的工程师。前者熟悉精密加工,知道怎样让机床切得准、切得稳;后者则擅长把复杂的技术整合进一台机器,琢磨怎么让用户用得顺手。 两种经验,恰好能解决桌面五轴的两大难题:既要保证加工能力,又要降低操作门槛。 比如,过去加工前得手动测量材料位置,中途还要停机换刀。如今,一些产品把激光扫描定位和六刀位自动换刀系统装进了机身,机器可以辅助确定工件位置,再根据加工需要自动切换刀具,省去不少人工操作。 更难的一关是编程。机床可看不懂设计师画好的三维模型,过去,这些工作需要操作者熟练掌握专业 CAM (计算机辅助制造软件),光是学习就得花不少时间。如今,一些中国团队开始开发配套软件,还尝试引入 AI 辅助生成刀路、规划加工步骤,让用户少跟复杂的加工指令打交道。
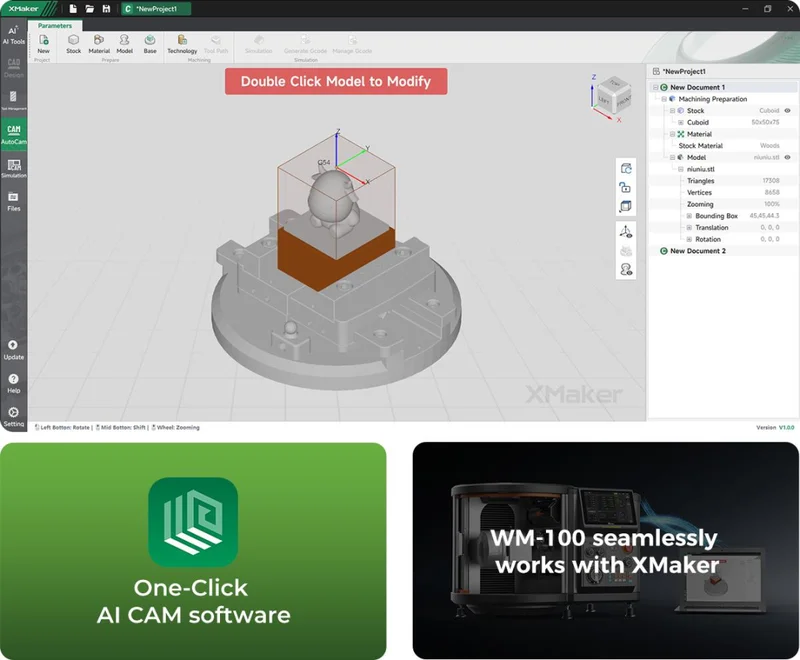
其实,自动定位、自动换刀和 CAM 软件都算不上新发明,大型工业机床早就在使用这些技术。中国团队做的事情是把工业制造的技术积累,和消费电子的产品思路结合起来,装进了一台机器里。 整合、降本、交付,这才是他们最厉害的地方。 03、中国制造,又把小众生意做大了 桌面五轴的故事,其实不是第一次上演。 十多年前,桌面 3D 打印机刚出现时,也像一台半成品:要自己组装、手动调平、反复试温度,买回家后,最常打印的东西,常常是用来修这台机器的零件。
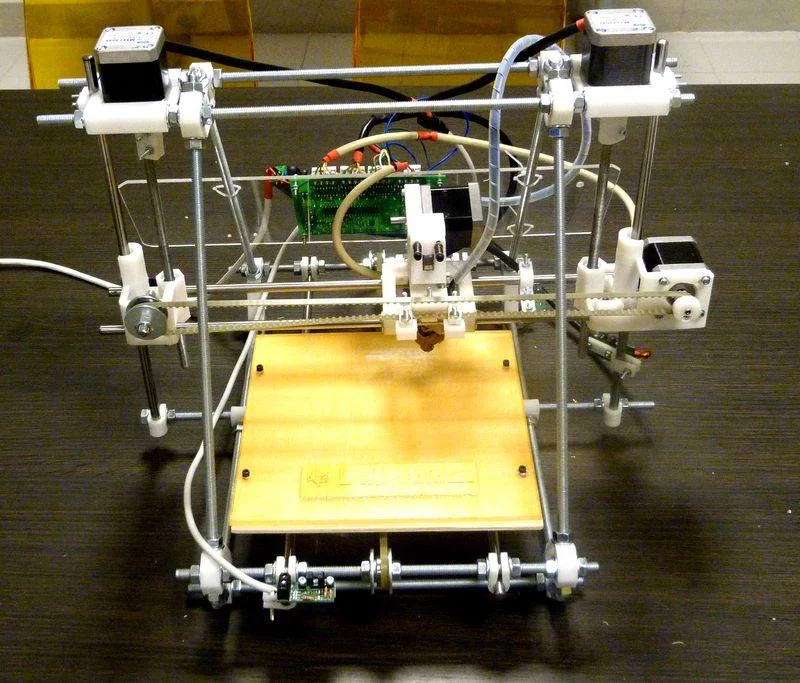
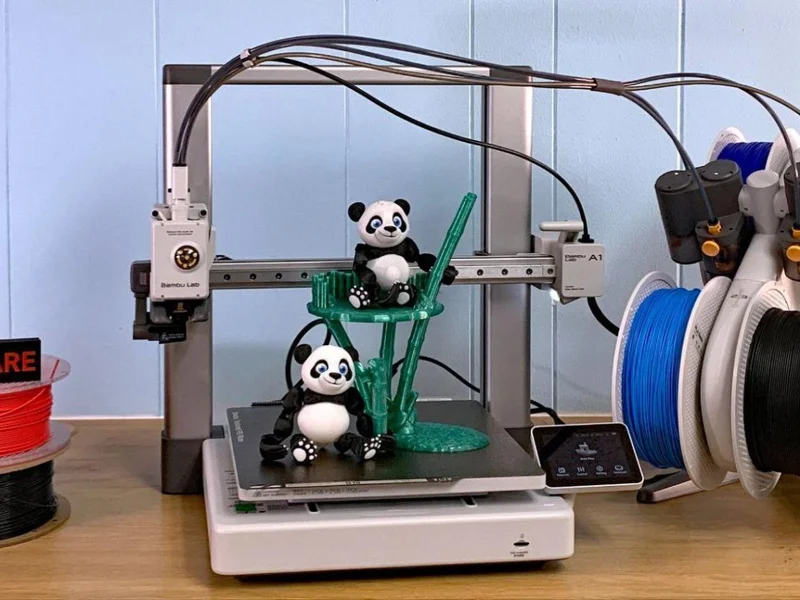
后来,中国团队把自动调平、振动补偿、断料检测、手机 App 等功能一件件加进去,机器才算从能用变成了好用 —— 不懂建模的人,下载一份现成图纸,就能打印手办、桌游配件,甚至家里坏掉的塑料卡扣。 市场很快做出了回应。2025 年,全球 2500 美元以下的入门级 3D 打印机出货量增长 26%,中国厂商贡献超过 90%;而在巅峰时期,创想三维、拓竹、纵维立方、智能派四家深圳公司,一度拿下该档位 94% 的出货量。
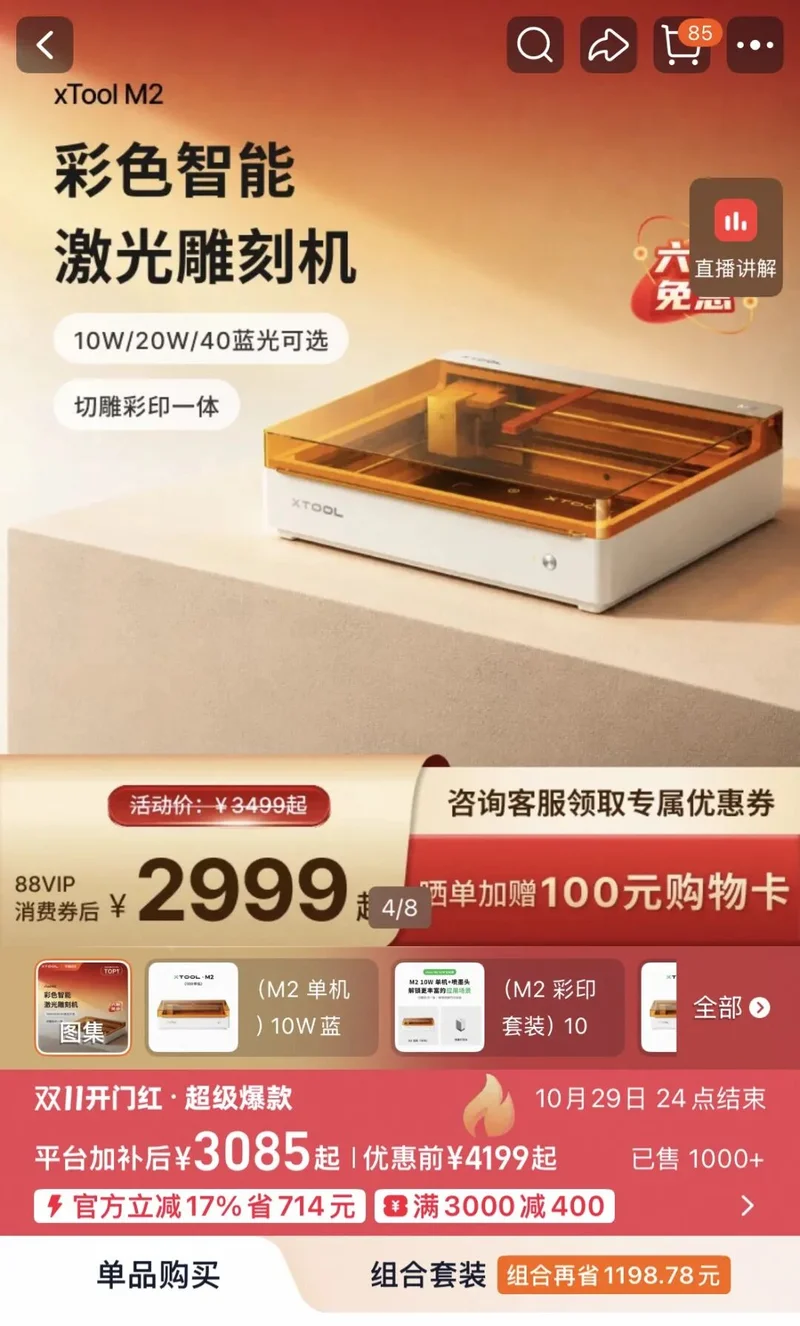
激光雕刻切割机也经历了类似的变化。中国公司 xTool 给机器装上摄像定位、封闭外壳、抽风系统和配套软件,把过去充满焦味和参数表的设备,变成了个人创意工具 ——2025 年前 9 个月,它在全球激光雕刻切割市场按 GMV 算占到约 47%,联网设备超过 40 万台。
3D打印机、激光雕刻机和桌面CNC,原理各不相同,却有着相似的发展路径:核心技术已经存在多年,中国企业通过软硬件整合,把原本需要专业人员完成的步骤逐渐交给机器。 这背后,还有中国制造业多年积累的供应链优势。 比如深圳及周边的“两小时供应链圈”,能凑齐 3D 打印机约 80% 的核心零部件;电机、导轨、主控板、摄像头、传感器,同时服务着手机、无人机、机器人和智能家电。
对于硬件企业来说,这意味着研发新产品时,不必事事从零开始。需要什么零件,可以就近寻找供应商;设计不够理想,就重新打样、调整。开发周期有机会缩短,试错成本也能降低。一旦产品卖得多了,规模化生产又能进一步摊薄成本,让机器有机会卖到更多人能够接受的价格。 价格和操作门槛降下来之后,市场也会发生变化。原本只有专业工坊才会购买的设备,开始出现在个人工作室、家庭车库和小型创业团队里。这些新需求,又会推动企业继续改进机器、开发软件,让设备变得更加好用。 回头看,中国企业已经不止一次走过这条路:利用成熟的工业技术和制造业供应链,把原本小众、昂贵、难操作的设备,逐渐做成更多人买得起、用得上的产品。 —— 真正的制造强国,不仅造得出国之重器,更能让尖端技术从工厂车间走进每一张工作台,让少数人的专利,变成多数人的能力。